แผ่นฟอยล์ Shisha ที่ตัดล่วงหน้าช่วยปรับปรุงการดำเนินงานของ Hookah Lounge ได้อย่างไร
สิ่งที่แผ่นฟอยล์ Shisha ก่อนตัดแก้ปัญหาได้จริง
เลานจ์มอระกู่ ผู้จัดจำหน่าย หรือสถานที่ส่วนตัวทุกแห่งที่บรรจุโบลิ่งในปริมาณมากจะเกิดปัญหาคอขวดเดียวกัน นั่นก็คือการตัดกระดาษฟอยล์ด้วยตนเอง เจ้าหน้าที่ฉีกแผ่นออกจากม้วน ขึงไว้บนชาม ตัดส่วนเกินออก และเจาะรูระบายอากาศทีละแผ่น คูณด้วยหลายสิบชามต่อคืน แล้วต้นทุนค่าแรงจะสามารถวัดได้ ไม่ใช่ตามทฤษฎี
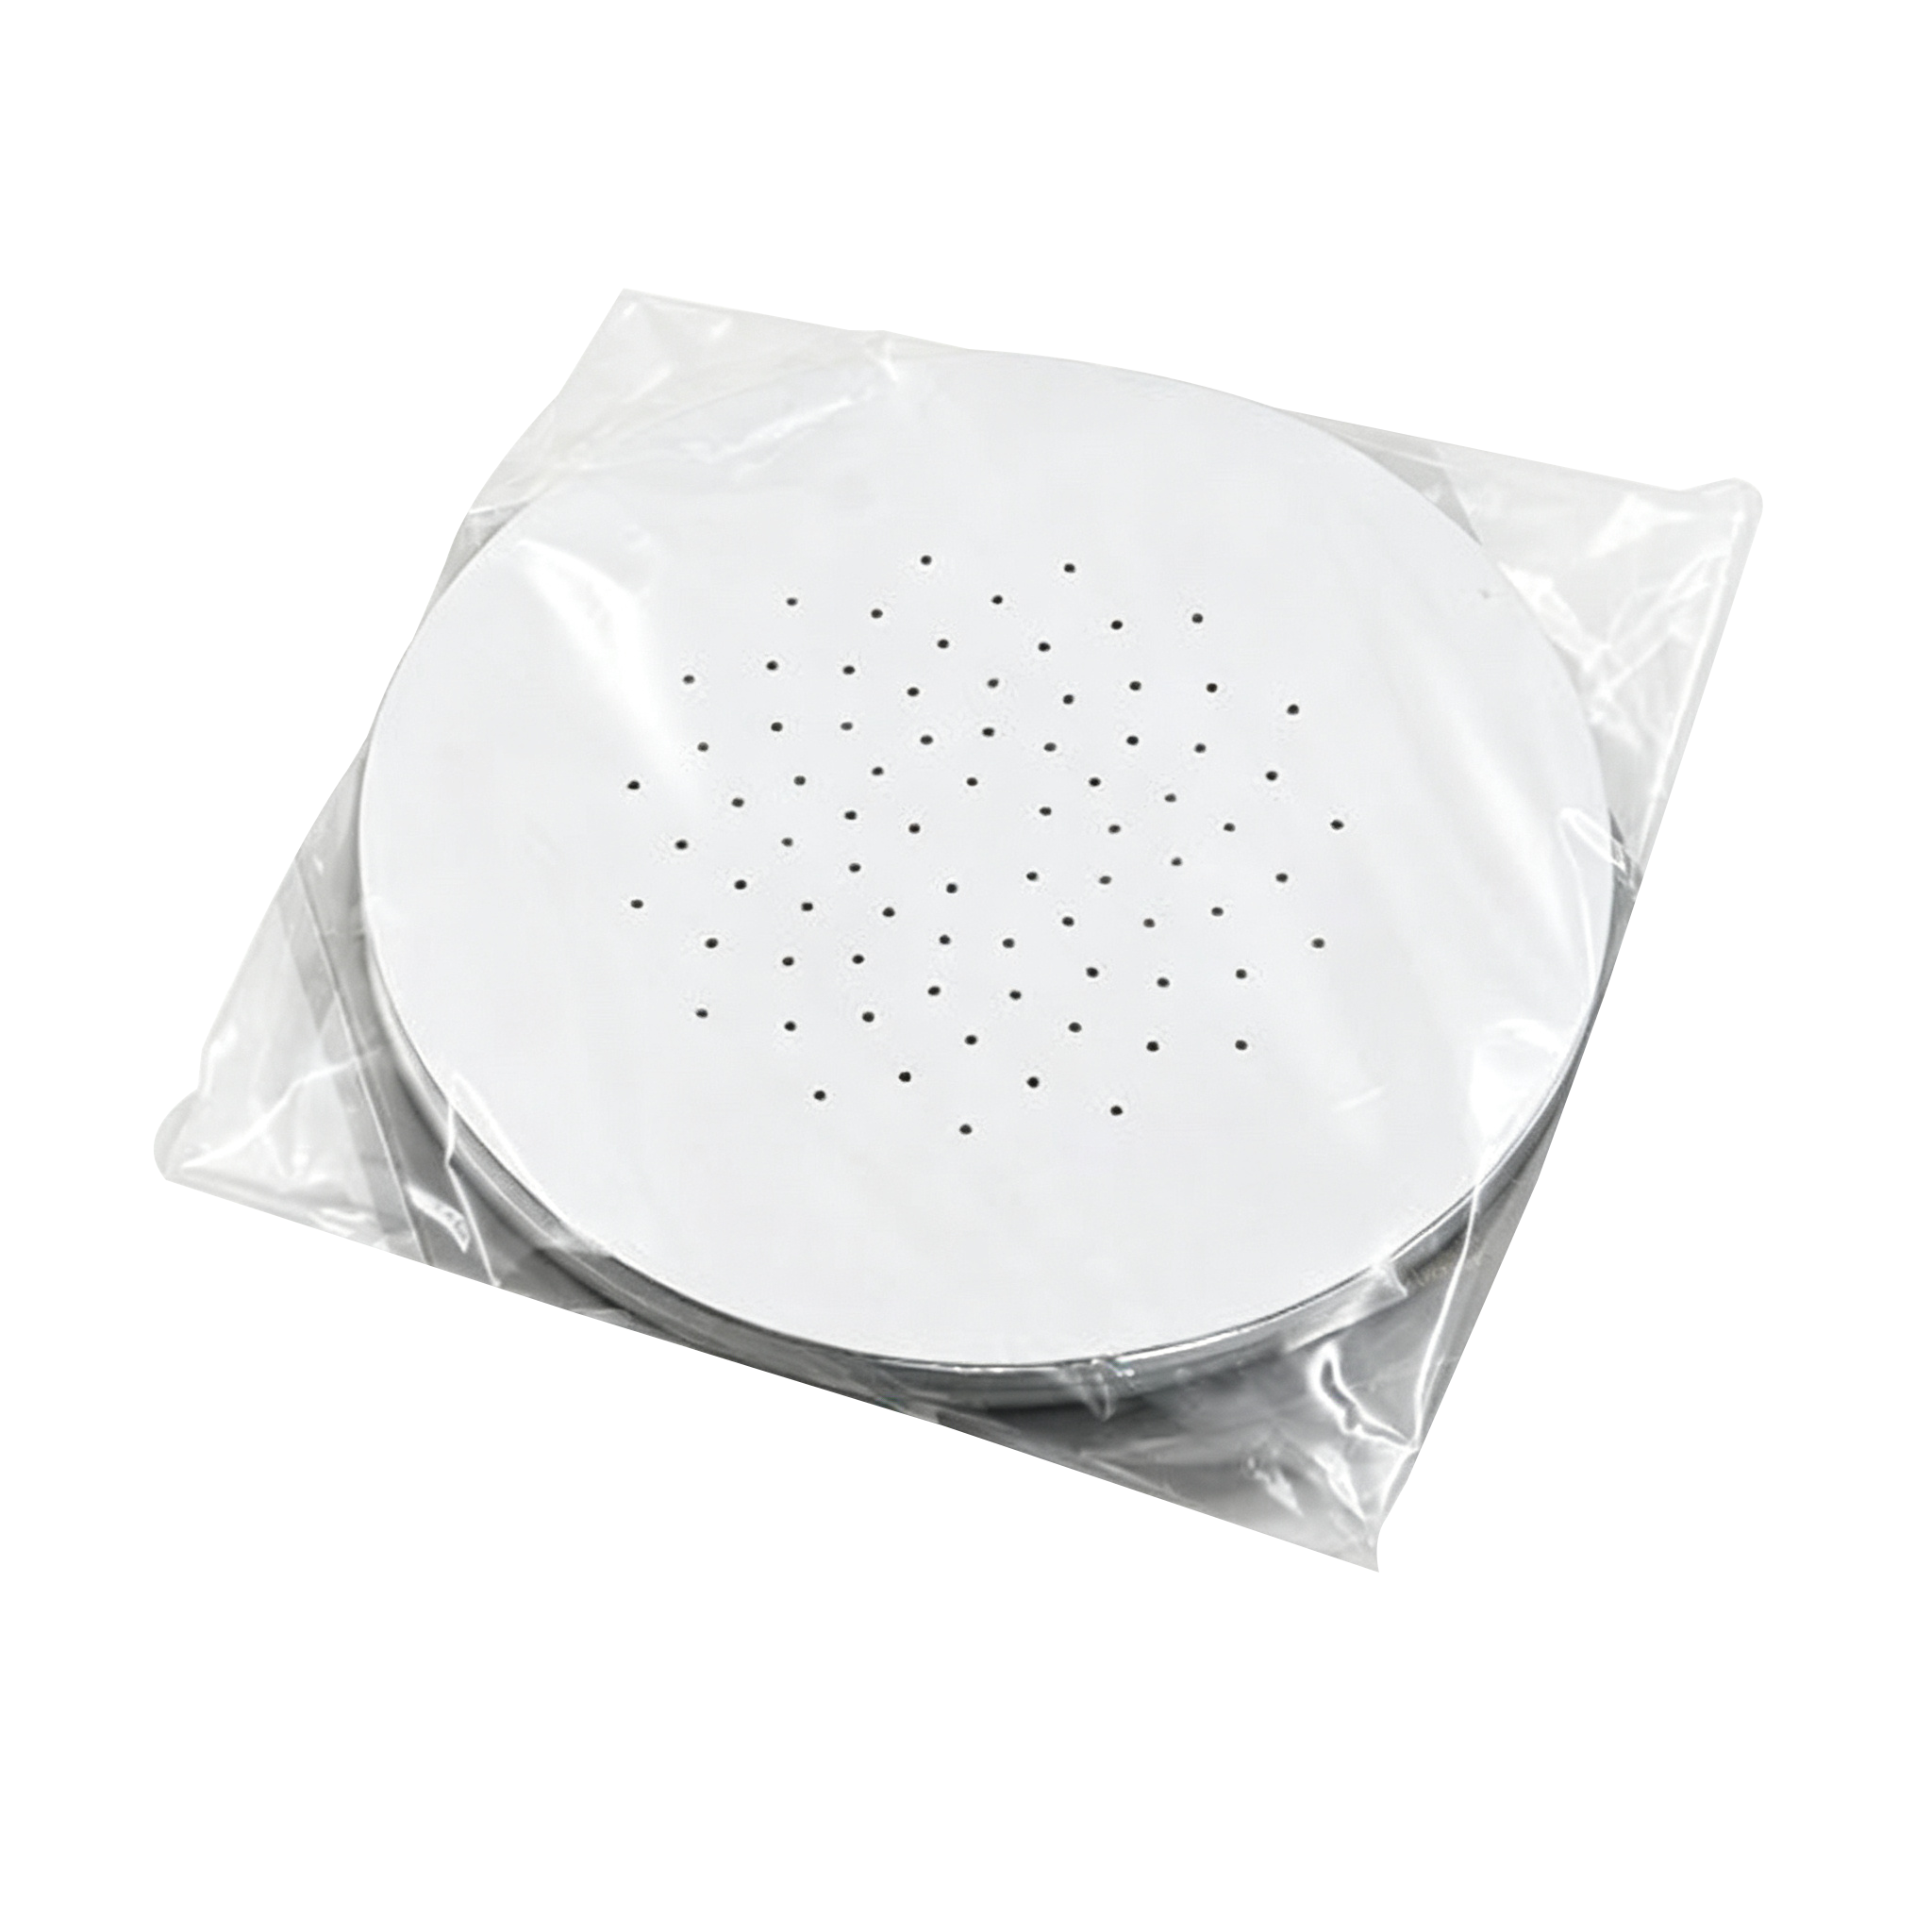
แผ่นฟอยล์ Shisha แบบตัดล่วงหน้า OEM ลบขั้นตอนที่ซ้ำซากนั้นออกไปโดยสิ้นเชิง แทนที่จะเป็นม้วนแบน วัสดุจะถูกส่งมาเป็นวงกลมขนาดต่างๆ เจาะด้วยรูปแบบการระบายอากาศที่สม่ำเสมอ พร้อมที่จะยืดและยึดให้แน่นโดยไม่ต้องตัดแม้แต่ครั้งเดียวที่ไซต์งาน การเปลี่ยนแปลงฟังดูเล็กน้อยจนกว่าจะวัดเทียบกับจำนวนปริมาณงานจริง ซึ่งคำแนะนำนี้จะอธิบายโดยละเอียด
ประเด็นสำคัญ: แผ่นดิสก์แบบตัดล่วงหน้าไม่ใช่รูปแบบที่แปลกใหม่ เป็นการตัดสินใจเกี่ยวกับห่วงโซ่อุปทานที่จะเปลี่ยนแรงงานในการตัดและเจาะจากจุดใช้งานกลับไปยังจุดผลิต ซึ่งสามารถทำให้เป็นอัตโนมัติและเป็นมาตรฐานได้
การผลิต OEM เปลี่ยนม้วนให้เป็นแผ่นดิสก์พร้อมใช้ได้อย่างไร
การทำความเข้าใจลำดับการผลิตช่วยให้ผู้ซื้อประเมินซัพพลายเออร์ได้มากกว่าราคา กระบวนการดำเนินไปในสี่ขั้นตอน ซึ่งแต่ละขั้นตอนจะส่งผลต่อความสม่ำเสมอของความหนาของแผ่นดิสก์ที่เสร็จแล้ว ความแม่นยำของรูปแบบรู และคุณภาพของขอบ
คอยล์คลี่คลายและการตรวจสอบ
ฟอยล์ดิบจะถูกส่งมาเป็นม้วนและผ่านเครื่องคลี่คลาย โดยมีการตรวจสอบความหนาและผิวเคลือบอย่างต่อเนื่อง ความแปรปรวนใดๆ ที่เกินกว่าเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้จะถูกทำเครื่องหมายก่อนที่วัสดุจะถึงขั้นตอนการเจาะ ซึ่งจะช่วยป้องกันไม่ให้แผ่นดิสก์ทั้งชุดสืบทอดข้อบกพร่องที่จะปรากฏขึ้นภายใต้ความร้อนเท่านั้น
การเจาะแบบหมุนเพื่อการระบายอากาศ
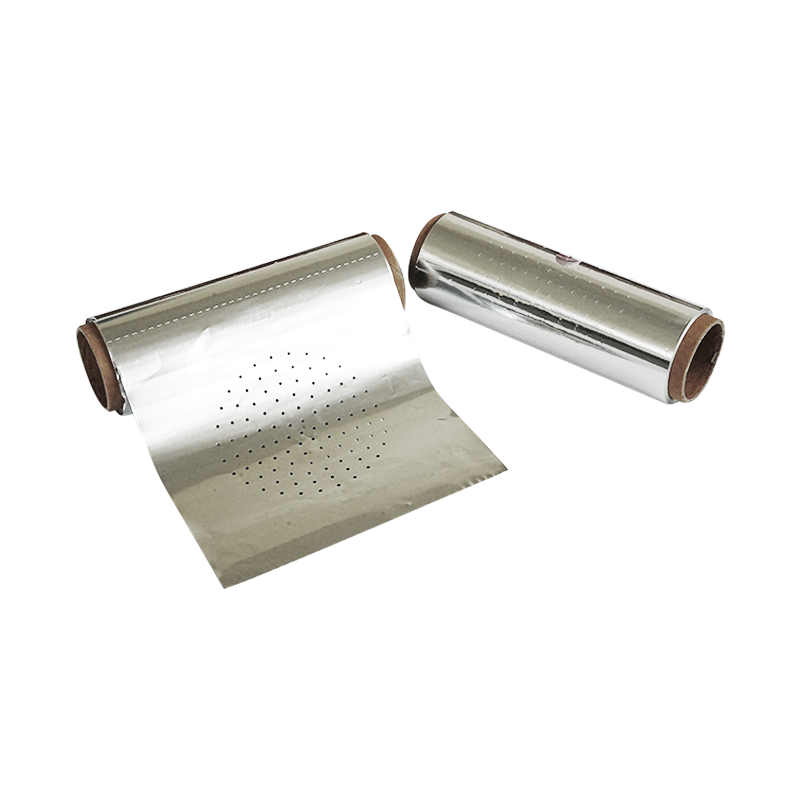
รูปแบบการระบายอากาศใช้โดยใช้เครื่องมือเจาะแบบหมุนแทนการใช้โป๊กเกอร์แบบมือถือ นี่คือขั้นตอนที่ส่งผลต่อความสม่ำเสมอของกระแสลมทั่วทั้งโถที่เสร็จแล้วมากที่สุด จำนวนรู ระยะห่าง และเส้นผ่านศูนย์กลางถูกกำหนดโดยกลไก ดังนั้นดิสก์หนึ่งและดิสก์หนึ่งหมื่นจากชุดเดียวกันจะทำงานในลักษณะเดียวกันเมื่อวางฟอยล์ไว้บนชาม
การตัดแผ่นดิสก์ให้มีเส้นผ่านศูนย์กลางคงที่
เมื่อกำหนดรูปแบบการระบายอากาศแล้ว วัสดุจะถูกตัดเป็นวงกลมแต่ละวงโดยมีเส้นผ่านศูนย์กลางคงที่ซึ่งตรงกับขนาดโถมาตรฐาน เนื่องจากเส้นผ่านศูนย์กลางถูกกำหนดโดยเครื่องมือมากกว่าด้วยมือ แผ่นทุกแผ่นในแพ็คจึงพอดีกับขนาดชามที่เท่ากันโดยไม่ต้องตัดแต่ง
การซ้อน การนับ และการบรรจุ
แผ่นที่เสร็จแล้วจะถูกจัดเรียง นับ และปิดผนึกลงในบรรจุภัณฑ์กันความชื้น ความแม่นยำในการนับมีความสำคัญมากกว่าที่คิด: ห้องรับรองที่สั่งซื้อจำนวนมากจำเป็นต้องมีปริมาณต่อแพ็คที่คาดเดาได้ เพื่อวางแผนสินค้าคงคลังโดยไม่ต้องนับการจัดส่งทุกครั้งด้วยตนเอง
เหตุใดแผ่นฟอยล์สำเร็จรูปจึงเปลี่ยนการทำงานทุกคืน
แผ่นฟอยล์มอระกู่พร้อมใช้ ส่งผลต่อตัวแปรการปฏิบัติงานสามตัวแปรโดยตรง: เวลาแรงงานต่อชาม ของเสียที่เกิดขึ้นต่อกะ และความสม่ำเสมอของเซสชันการสูบบุหรี่ แต่ละแห่งคุ้มค่าที่จะแยกย่อยเพราะมันประกอบต่างกันขึ้นอยู่กับขนาดสถานที่
เวลาแรงงานเพิ่มขึ้นอย่างรวดเร็วตามปริมาณ
ห้องรับรองเดี่ยวที่เตรียมชาม 60 ถึง 100 ใบในคืนที่วุ่นวายอาจทำให้พนักงานเสียเวลาในการเตรียมฟอยล์ด้วยตนเองเพียงอย่างเดียว แผ่นตัดสำเร็จรูปจะนำขั้นตอนการตัดและเจาะออกไป เหลือเพียงการเคลื่อนไหวแบบยืดและปลอดภัยเท่านั้น ซึ่งเร็วกว่าและต้องการการฝึกอบรมน้อยกว่าสำหรับพนักงานใหม่
การลดของเสียจากการตัดที่มีเส้นผ่านศูนย์กลางคงที่
ฟอยล์ที่ตัดด้วยมือจากม้วนมักจะทำให้เกิดรอยตัดเสมอ เนื่องจากพนักงานจะตัดอย่างไม่อั้นเพื่อหลีกเลี่ยงไม่ให้ชามล้น จานที่มีเส้นผ่านศูนย์กลางคงที่จะถูกปรับขนาดให้พอดีกับรอยเท้าของโถตั้งแต่เริ่มต้น ดังนั้นปัญหาออฟคัทจึงได้รับการออกแบบมาแทนที่จะจัดการตามความเป็นจริง
ความสอดคล้องของเซสชันสำหรับลูกค้า
การไหลเวียนของอากาศผ่านฟอยล์ถือเป็นตัวแปรสำคัญประการหนึ่งในการสูบบุหรี่ของชาม เมื่อรูระบายอากาศถูกเจาะด้วยมือ ระยะห่างและขนาดของรูจะแตกต่างกันไปในแต่ละชาม ซึ่งจะเปลี่ยนความต้านทานการดึงและการกระจายความร้อน รูปแบบที่เจาะด้วยเครื่องจักรจะรักษาตัวแปรนั้นให้คงที่ ซึ่งสำคัญกว่าที่ลูกค้าจะทำซ้ำมากกว่าที่สถานที่ส่วนใหญ่ตระหนัก
ฟอยล์ตัดด้วยมือกับแผ่นตัดล่วงหน้า: การเปรียบเทียบโดยตรง
ตารางด้านล่างแสดงความแตกต่างในทางปฏิบัติที่ผู้จัดการฝ่ายจัดซื้อหรือผู้ดำเนินการห้องรับรองจะมีน้ำหนักเมื่อตัดสินใจระหว่างดำเนินการสต็อกแบบม้วนต่อไปหรือเปลี่ยนไปใช้รูปแบบที่ตัดล่วงหน้า
| ปัจจัย | ฟอยล์ม้วนตัดด้วยมือ | แผ่นฟอยล์ก่อนตัด |
|---|---|---|
| เวลาเตรียมต่อชาม | สูงกว่านั้นขึ้นอยู่กับทักษะของพนักงาน | ล่าง, consistent across staff |
| ความสม่ำเสมอของรูระบายอากาศ | ตัวแปร สะกิดด้วยมือ | คงที่, เครื่องเจาะ |
| ขยะวัสดุต่อชาม | ออฟคัทที่สูงกว่าและตัดแต่งแล้ว | ล่าง, sized to bowl diameter |
| การฝึกอบรมที่จำเป็นสำหรับพนักงานใหม่ | ปานกลางถึงสูง | น้อยที่สุด |
| เหมาะที่สุดสำหรับ | ปริมาณต่ำมากหรือรูปทรงชามแบบกำหนดเอง | ปริมาณปานกลางถึงมาก ขนาดชามมาตรฐาน |
ไม่มีรูปแบบใดที่เหนือกว่าในระดับสากล สถานที่ที่ใช้รูปทรงชามที่ผิดปกติหรือมีปริมาตรต่อคืนที่ต่ำมากอาจยังพบว่าสต็อกแบบม้วนมีความยืดหยุ่นมากกว่า เมื่อปริมาตรเพิ่มขึ้นผ่านชามหลายโหลต่อคืน เวลาเตรียมคงที่ของจานตัดที่เตรียมไว้จะเริ่มมีมากกว่าความยืดหยุ่นดังกล่าว
ข้อมูลจำเพาะทางเทคนิคเพื่อยืนยันก่อนการจัดหา
แผ่นฟอยล์ที่ตัดไว้ล่วงหน้าบางแผ่นไม่ได้ถูกสร้างขึ้นให้มีความทนทานเท่ากัน ผู้ซื้อที่ประเมินซัพพลายเออร์ควรขอตัวเลขที่เฉพาะเจาะจง แทนที่จะอาศัยคำกล่าวอ้างทางการตลาดทั่วไป หมวดหมู่ด้านล่างนี้ครอบคลุมถึงสิ่งที่ส่งผลต่อประสิทธิภาพการทำงานของโถจริงๆ
| ข้อมูลจำเพาะ | สิ่งที่ต้องยืนยัน |
|---|---|
| ช่วงเกจวัดฟอยล์ | ความหนาสม่ำเสมอทั่วทั้งชุด ไม่ใช่แค่ชิ้นตัวอย่างเท่านั้น |
| ตัวเลือกเส้นผ่านศูนย์กลางแผ่นดิสก์ | จับคู่กับขนาดชามทั่วไปที่ใช้ในสถานที่จัดงานหรือโดยลูกค้าปลายทาง |
| จำนวนรูระบายอากาศและเค้าโครง | ความหนาแน่นของรูปแบบคงที่เหมาะสมกับประเภทถ่านที่ต้องการ |
| รูปแบบบรรจุภัณฑ์ | ปลอกแขนปิดผนึกs or resealable packs sized for storage space |
| ปริมาณการสั่งซื้อขั้นต่ำ | แบ่งชั้นตามเส้นผ่านศูนย์กลางของแผ่นดิสก์หรือรูปแบบรูที่กำหนดเอง |
คำขอรูปแบบเส้นผ่านศูนย์กลางและรูที่กำหนดเอง
สำหรับผู้จัดจำหน่ายที่จัดหาสินค้าภายใต้ฉลากของตนเอง โดยขอ ก กระดาษห่อ Shisha แบบกลมก่อนเจาะ โดยปกติแล้วจะสามารถสร้างให้มีเส้นผ่านศูนย์กลางเฉพาะและความหนาแน่นของรูได้ แต่จะส่งผลต่อปริมาณการสั่งซื้อขั้นต่ำ โดยทั่วไปการดำเนินการแบบกำหนดเองที่น้อยกว่าจะมีต้นทุนต่อหน่วยสูงกว่า เนื่องจากต้องมีการปรับขนาดเครื่องมือสำหรับขนาดที่ไม่ได้มาตรฐาน
การจัดเก็บและความเสถียรของชั้นวาง
ควรเก็บแผ่นดิสก์ที่บรรจุหีบห่อให้ห่างจากความชื้นโดยตรงและการเปลี่ยนแปลงของอุณหภูมิที่รุนแรง ฟอยล์นั้นมีความเสถียร แต่วัสดุบรรจุภัณฑ์และวัสดุแทรกระหว่างการป้องกันสามารถย่อยสลายได้เร็วกว่าโลหะหากเก็บไว้ในบริเวณหลังบ้านที่มีความชื้น
จุดควบคุมคุณภาพที่ควรค่าแก่การสอบถาม
เนื่องจากจานที่เตรียมไว้จะถูกผลิตเป็นจำนวนมากก่อนที่จะถึงชาม ข้อบกพร่องที่เกิดขึ้นระหว่างการผลิตจึงเกิดขึ้นตลอดทั้งชุด การถามซัพพลายเออร์ว่าพวกเขาจัดการประเด็นต่อไปนี้อย่างไร จะทำให้เห็นภาพความน่าเชื่อถือได้ชัดเจนกว่าคำกล่าวอ้างด้านคุณภาพทั่วไป
- ความถี่ในการสุ่มตัวอย่างความหนาระหว่างขั้นตอนการคลี่คลายคอยล์
- ตารางการบำรุงรักษาเครื่องมือสำหรับอุปกรณ์เจาะแบบหมุน
- การติดตามอัตราการปฏิเสธสำหรับรูปแบบรูที่ไม่ตรงแนว
- การตรวจสอบย้อนกลับเป็นชุดตั้งแต่ล็อตคอยล์ไปจนถึงแพ็คสำเร็จรูป
- การทดสอบความสมบูรณ์ของซีลบรรจุภัณฑ์ก่อนจัดส่ง
เคล็ดลับการปฏิบัติ: ขอแพ็คตัวอย่างก่อนตัดสินใจสั่งซื้อจำนวนมาก และตรวจสอบความสอดคล้องของระยะห่างของรูในแผ่นดิสก์อย่างน้อยสิบแผ่นที่ดึงมาจากจุดต่างๆ ในแพ็ค ไม่ใช่แค่ชั้นบนสุด
แนวทางปฏิบัติที่ดีที่สุดสำหรับการใช้ฟอยล์เจาะล่วงหน้าในการบริการรายวัน
การสลับไปใช้รูปแบบสำเร็จรูปจะเปลี่ยนขั้นตอนการเตรียมการเล็กน้อย ขั้นตอนด้านล่างนี้แสดงให้เห็นว่าร้านที่มีปริมาณปานกลางส่วนใหญ่ปรับเปลี่ยนกิจวัตรการบรรจุชามของตนอย่างไร
- ดิสก์วางใกล้กับสถานีบรรจุในซองเดิมเพื่อจำกัดการจัดการก่อนใช้งาน
- วางจานไว้ตรงกลางขอบชามก่อนที่จะกดลง แทนที่จะยืดจากขอบด้านหนึ่ง
- ยึดขอบด้วยการกดเบา ๆ รอบๆ ขอบล้อ แทนที่จะดึงฟอยล์ให้ตึง เนื่องจากเส้นผ่านศูนย์กลางที่ตัดไว้ล่วงหน้าครอบคลุมอยู่แล้ว
- ตรวจสอบให้แน่ใจว่ารูปแบบรูอยู่ตรงกลางวัสดุที่บรรจุก่อนที่จะวางถ่าน
- หมุนเวียนสต๊อกเพื่อให้ใช้บรรจุภัณฑ์เก่าก่อน โดยเฉพาะในสภาพแวดล้อมการจัดเก็บที่มีความชื้น
จับคู่เส้นผ่านศูนย์กลางแผ่นดิสก์กับประเภทชาม
ชามมาตรฐาน ชามพุนเนล และชามสไตล์วอร์เท็กซ์ แต่ละชามมีเส้นผ่านศูนย์กลางขอบแตกต่างกันเล็กน้อย การเตรียมแผ่นดิสก์ไว้สองหรือสามขนาดจะครอบคลุมอุปกรณ์มาตรฐานส่วนใหญ่โดยไม่จำเป็นต้องตัดแบบกำหนดเองในคืนที่วุ่นวาย
คำถามที่พบบ่อย
คำถามที่ 1: แผ่นตัดสำเร็จรูปแตกต่างจากกระดาษฟอยล์ที่ตัดออกจากม้วนที่ไซต์งานอย่างไร
แผ่นที่ตัดไว้ล่วงหน้าจะถูกเจาะและปรับขนาดในระหว่างการผลิตโดยใช้เครื่องมือคงที่ ซึ่งช่วยให้ระยะห่างของรูระบายอากาศและเส้นผ่านศูนย์กลางสม่ำเสมอในทุกยูนิต การตัดฟอยล์ที่ไซต์งานขึ้นอยู่กับเทคนิคของพนักงาน และแตกต่างกันไปในแต่ละชาม
คำถามที่ 2: สามารถสั่งซื้อแผ่นดิสก์ที่เจาะล่วงหน้าในเส้นผ่านศูนย์กลางที่กำหนดเองได้หรือไม่
ใช่ ผู้ผลิตส่วนใหญ่เสนอตัวเลือกเส้นผ่านศูนย์กลางและรูปแบบรูแบบกำหนดเอง แม้ว่าการรันแบบกำหนดเองที่น้อยกว่ามักจะมาพร้อมกับปริมาณการสั่งซื้อขั้นต่ำที่สูงกว่าขนาดมาตรฐาน
คำถามที่ 3: การใช้ฟอยล์ที่เตรียมไว้เปลี่ยนการสูบบุหรี่ของชามจริงหรือไม่
ระยะห่างของรูสม่ำเสมอส่งผลต่อการไหลเวียนของอากาศและการกระจายความร้อน ซึ่งส่งผลต่ออัตราการดึงและการเผาไหม้ เนื่องจากรูปแบบได้รับการแก้ไขโดยเครื่องจักรมากกว่าการจิ้มด้วยมือ เซสชั่นจึงมีแนวโน้มที่จะคาดเดาได้จากชามหนึ่งไปอีกชามหนึ่ง
คำถามที่ 4: ควรจัดเก็บฟอยล์แพ็คสำเร็จรูปอย่างไร?
เก็บบรรจุภัณฑ์ที่ปิดสนิทไว้ในพื้นที่แห้งให้ห่างจากความร้อนหรือความชื้นโดยตรง บรรจุภัณฑ์และแผ่นปิดป้องกันใดๆ มักจะไวต่อความชื้นมากกว่าตัวฟอยล์
คำถามที่ 5: การเปลี่ยนมาใช้แผ่นดิสก์สำเร็จรูปคุ้มค่ากับสถานที่ที่มีปริมาณน้อยหรือไม่
ขึ้นอยู่กับจำนวนชามในแต่ละคืน การดำเนินงานที่มีปริมาณน้อยมากอาจไม่สามารถประหยัดเวลาได้มากพอที่จะชดเชยสวิตช์ ในขณะที่สถานที่จัดงานบรรจุชามหลายสิบชามต่อคืนมักจะช่วยคืนต้นทุนค่าแรงได้อย่างรวดเร็ว
Q6: สิ่งที่ควรตรวจสอบก่อนทำการสั่งซื้อจำนวนมาก?
ขอชุดตัวอย่าง ยืนยันความสอดคล้องของรูปแบบของเกจและรูบนแผ่นดิสก์หลายแผ่น และตรวจสอบคุณภาพซีลของบรรจุภัณฑ์ก่อนที่จะดำเนินการผลิตเต็มรูปแบบ
พร้อมที่จะปรับแต่งฟอยล์ของคุณแล้วหรือยัง? ติดต่อเราวันนี้!
+86-13484112116
+86-13967339826
เลขที่ 22 ถนน Zhijiang เมือง Zhouwangmiao เมืองไห่หนิง เมืองเจียซิง มณฑลเจ้อเจียง จีน
ติดต่อเรา